

Ob im klassischen Maschinenbau, in empfindlichen Pharma- und Lebensmittelanlagen oder in Batteriegehäusen für Elektrofahrzeuge – fällt ein Dichtelement aus, können Stillstand, Umweltschäden oder gefährliche Druckverluste die Folge sein. Um die jeweiligen Betriebsbedingungen von Anfang an abzudecken, nutzen Industrieunternehmen passende Dichtungen und bewährte Werkstoffe. Hochwertige Gummidichtungen vom Hersteller EDER zeigen, wie eine passende Materialauswahl – von ölbeständigen Elastomeren bis zu flexiblen Silikonplatten – für eine dauerhafte Abdichtung sorgt.
Die Herstellung elastischer Bauteile ist heute mehr als das reine Formen von Gummi. Konstrukteure und Fertigungsfachleute müssen Härte, Dehnung und Quellverhalten prüfen. Auch gesetzliche Vorgaben wie PFAS-Beschränkungen, strengere Regeln für den Lebensmittelkontakt sowie die Kosten vom Prototyp bis zur Großserie müssen früh eingeplant werden.
Welche Dichtungsanforderungen muss die Konstruktion erfüllen?
Die Konstruktion einer Gummidichtung setzt genaue Kenntnisse der Kräfte voraus, die im Betrieb auf das Bauteil wirken. Werden die Bedingungen falsch eingeschätzt, kann der Werkstoff früh ermüden oder die Dichtung ausfallen. Dichtelemente sollten deshalb nicht als einfache Füllung für einen Spalt betrachtet werden. Sie sind Bauteile mit einer eigenen technischen Funktion und müssen entsprechend ausgelegt werden.
Gummi verhält sich anders als Metall. Er ist viskoelastisch und verformt sich abhängig von Zeit und Temperatur. Deshalb müssen Umgebung, Belastung und chemische Einflüsse gemeinsam betrachtet werden. Nur so bleibt die Dichtwirkung über einen langen Zeitraum erhalten.
Temperaturbeständigkeit von Kälte bis Hitze
Jedes Elastomer besitzt einen bestimmten Temperaturbereich. Nach unten wird er durch die Glasübergangstemperatur begrenzt, nach oben durch den Abbau des Polymers. Wird ein Gummi zu kalt, verlieren sich die Bewegungen der Molekülketten. Das Material wird hart und spröde. Bei Schwingungen oder Druckänderungen kann die Dichtung dann reißen oder den nötigen Anpressdruck verlieren.
Bei zu hohen Temperaturen können sich die Vernetzungspunkte verändern oder weitere Vernetzungen entstehen. Die Dichtung wird hart, bekommt Risse und verformt sich stärker. Dauerhafte Temperaturen über 150 °C verlangen daher andere Werkstoffe wie Fluorkautschuk oder Silikon. Bei normalen Temperaturen können EPDM oder NBR die Aufgabe zuverlässig übernehmen.
Beständigkeit gegen Öle, Kraftstoffe, Wasser und Chemikalien
Flüssige und gasförmige Medien können die Struktur von Kautschuk verändern. Dringt ein unverträgliches Medium in den Werkstoff ein, kann die Dichtung aufquellen. Sie verliert dann an Festigkeit und Härte, wird größer und kann aus ihrer Nut gedrückt werden. Umgekehrt können Flüssigkeiten Weichmacher aus dem Material herauslösen. Die Dichtung schrumpft, wird spröde und kann früh undicht werden.
Für die Auswahl gilt ein einfaches chemisches Grundprinzip: Polare Elastomere sind oft gegen unpolare Kohlenwasserstoffe beständig. Unpolare Elastomere vertragen dagegen häufig polare Flüssigkeiten. NBR widersteht zum Beispiel Mineralöl, Fett und vielen Kraftstoffen. Gegen Bremsflüssigkeiten auf Glykolbasis und polare Lösungsmittel ist es jedoch weniger geeignet. Für Heißwasser, Dampf sowie verdünnte Laugen und Säuren wird meist EPDM eingesetzt. Benzin und Motoröl können EPDM dagegen schnell stark aufquellen lassen.
Druck, Spaltmaß und Druckverformung dauerhaft kontrollieren
Bei hohem Systemdruck kann das Dichtmaterial in den kleinen Spalt zwischen zwei Metallflächen gedrückt werden. Dieses Verhalten wird als Spaltextrusion bezeichnet. Ist der Spalt zu groß oder der Gummi zu weich, wird das Material an den Kanten abgeschert. Die Dichtung wird beschädigt oder vollständig zerstört. Bei Drücken über 50 bar müssen deshalb Dichtungshärte, Stützringe und die Toleranzen der Bauteile genau aufeinander abgestimmt werden.
Auch der Druckverformungsrest, kurz DVR oder Compression Set, muss gering bleiben. Dieser Wert zeigt, wie stark sich eine Dichtung nach einer bestimmten Belastungszeit und Temperatur dauerhaft verformt. Ein hoher DVR bedeutet, dass der Gummi nach dem Zusammendrücken nicht mehr vollständig zurückfedert. Wenn der Anpressdruck sinkt oder sich Bauteile durch Wärme ausdehnen, kann die Dichtung den Spalt dann nicht mehr ausfüllen. Eine Leckage ist die mögliche Folge.
Welche Toleranzen und Oberflächen sind für die Dichtheit erforderlich?
Die angrenzenden Flächen müssen passend bearbeitet sein. Zu raue Oberflächen können kleine Kanäle offenlassen, weil der Gummi nicht jede Vertiefung ausfüllt. Zu glatte Flächen sind bei bewegten Dichtungen ebenfalls problematisch. Der Schmierfilm kann abreißen. Dann entstehen starke Reibung, Stick-Slip-Bewegungen und schneller Verschleiß.
Auch die Maße der Dichtung unterliegen festen Toleranzen. Für gestanzte und geschnittene Flachdichtungen gilt häufig DIN 7715 Teil 5 mit den Genauigkeitsklassen P1 bis P3. Formteile werden oft nach DIN ISO 3302 gefertigt. Zusätzlich müssen Wechselwirkungen zwischen Metall und Gummi beachtet werden. Eine ungeeignete Mischung in Verbindung mit Feuchtigkeit kann elektrolytische Korrosion am Dichtungssitz auslösen. Der Rost breitet sich unter der Dichtzone aus und kann das System von innen beschädigen.
Welche Dichtungsarten passen zu welchem Einsatzbereich?
Die Form einer Dichtung richtet sich nach der Montage, dem verfügbaren Platz und den Kräften in der Baugruppe. Es gibt viele Varianten – vom kleinen O-Ring in einem Einspritzventil bis zur mehrere Meter langen Profildichtung an einem Maschinentor.
Jede Dichtungsart hat eigene Eigenschaften. Dazu gehören die mögliche Zusammendrückung, die notwendige Schraubenkraft und die Fähigkeit, Maßabweichungen der verbundenen Bauteile auszugleichen.
O-Ringe für zuverlässige statische und dynamische Abdichtung
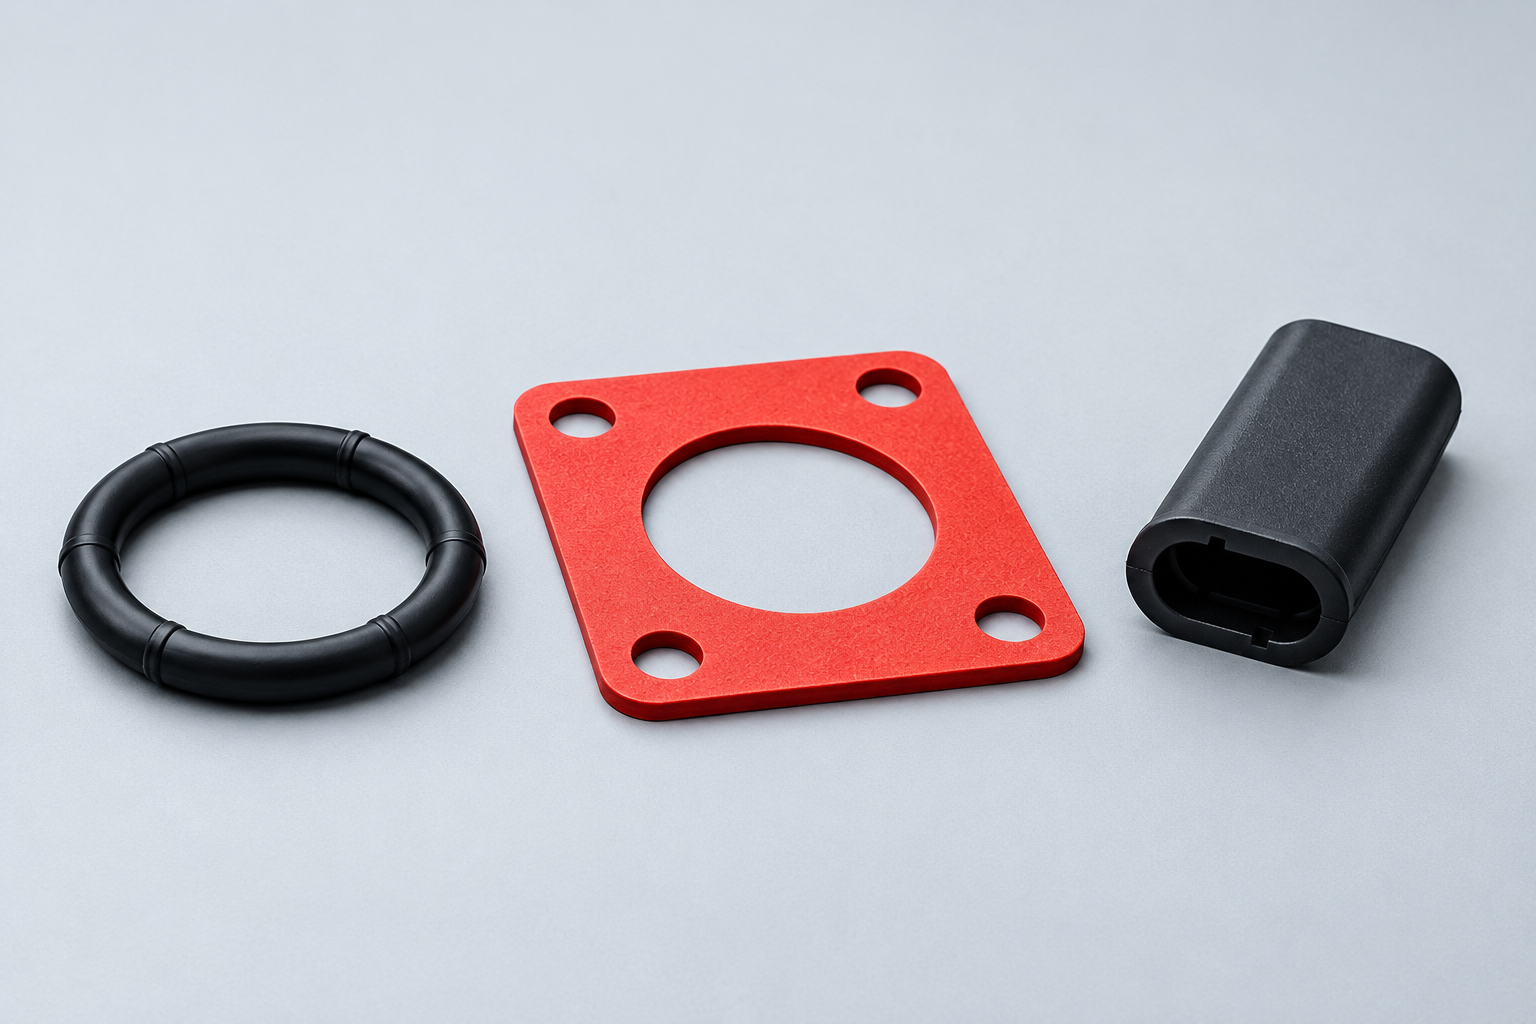
Der O-Ring ist eines der vielseitigsten und preisgünstigsten Dichtelemente. Seine einfache Form wirkt zunächst unscheinbar. Bei der Montage wird der runde Querschnitt in einer Nut radial oder axial meist um etwa 15 bis 30 Prozent zusammengedrückt. Wirkt danach Druck auf das System, unterstützt das Medium die Abdichtung. Es drückt den O-Ring an die druckabgewandte Nutflanke und erhöht dadurch die Flächenpressung.
O-Ringe eignen sich für statische Verschraubungen sowie für moderate Dreh- und Hubbewegungen in Pneumatik und Hydraulik. Bei der Auslegung nach ISO 3601 müssen Schnurstärke, Nutbreite und Nuttiefe genau zusammenpassen. Der O-Ring braucht genug Platz, um sich bei Druck und Wärme auszudehnen. Nur dann kann er über lange Zeit dicht bleiben.
Flachdichtungen für Flansche und Gehäuseverbindungen
Flachdichtungen besitzen eine flächige, zweidimensionale Form. Sie werden meist als statische Dichtungen im Rohrleitungs-, Apparate- und Getriebebau verwendet. Die Dichtung liegt zwischen zwei flachen Flanschflächen und wird durch die Schrauben über ihre gesamte Fläche gepresst. Die große Kontaktfläche sorgt für Stabilität und hilft, Unebenheiten oder Verformungen von Guss- und Schweißgehäusen auszugleichen.
Flachdichtungen werden meist aus Elastomerplatten gefertigt. Möglich sind Vollgummi, Zell- oder Moosgummi sowie gewebeverstärkte Platten. Eine Einlage aus Aramid- oder Polyesterfasern verringert das Kaltfließen bei hoher Flächenpressung. Dadurch verliert die Schraubverbindung auch bei wiederholten Temperaturwechseln weniger Drehmoment.
Kantendichtungen für Bleche, Türen und Fenster
Kantendichtungen schützen scharfe Kanten und halten gleichzeitig Zugluft, Spritzwasser und Schall ab. Sie werden häufig auf die Kanten von Schaltschränken, Karosserien, Wartungsklappen oder Fahrzeugtüren gesteckt. Für eine sichere Befestigung ohne Klebstoff besitzen viele Profile einen U-förmigen Haltebereich. Ein Klemmband aus Federstahl oder Aluminium kann diesen Bereich verstärken.
Der eigentliche Dichtbereich besteht oft aus einer weichen Hohlkammer oder aus elastischen Dichtlippen. Dadurch legt sich die Dichtung schon bei geringer Schließkraft an die Tür oder das Fenster an. Die Bleche werden dabei nicht stark verformt und die Verriegelung muss keine übermäßig hohe Kraft aufbringen.
Profildichtungen für Türen, Klappen und Maschinen
Profildichtungen werden meist im kontinuierlichen Extrusionsverfahren hergestellt. Über die gesamte Länge besitzen sie einen bestimmten Querschnitt. Übliche Formen sind P-, D-, b-, H- und T-Profile. Sie werden an die Falzmaße von Maschinenhaustüren, Wartungsdeckeln oder Fassadenelementen angepasst. Häufig ist auch eine selbstklebende Schicht mit Abziehfolie vorhanden. Das erleichtert und beschleunigt die Montage.
Aus extrudierten Profilen können geschlossene Dichtungsrahmen hergestellt werden. Die zugeschnittenen Profilstücke werden auf speziellen C-Pressen durch Stumpf- oder Eckvulkanisation verbunden. So entstehen geschlossene Rahmen für Fahrzeug- und Maschinentüren. Die Verbindungsstellen besitzen dabei eine ähnliche Elastizität und Belastbarkeit wie das restliche Profil. Das ist ein Vorteil gegenüber geklebten Ecken. Wer solche Rahmen nach eigenen Maßen benötigt, findet passende Lösungen zum Beispiel unter https://eder-belts.com/de/.
Welche Materialien eignen sich für Gummidichtungen?
Die Wahl des Grundpolymers bildet die Basis jeder Dichtung. Jedes Elastomer hat eine eigene Molekülstruktur. Sie beeinflusst die mechanische Festigkeit, die Beständigkeit bei Kälte und Wärme sowie das Verhalten gegenüber Chemikalien.
In modernen Mischanlagen wird der Kautschuk im sogenannten Compoundieren mit weiteren Stoffen ergänzt. Füllstoffe, Weichmacher, Alterungsschutzmittel und Vernetzungsmittel verändern die Eigenschaften gezielt. Die Mischung entscheidet, ob eine Dichtung in einem chemischen Reaktor, einer Lebensmittelanlage oder einem Getriebe eingesetzt werden kann.
NBR für öl- und kraftstoffbeständige Dichtungen
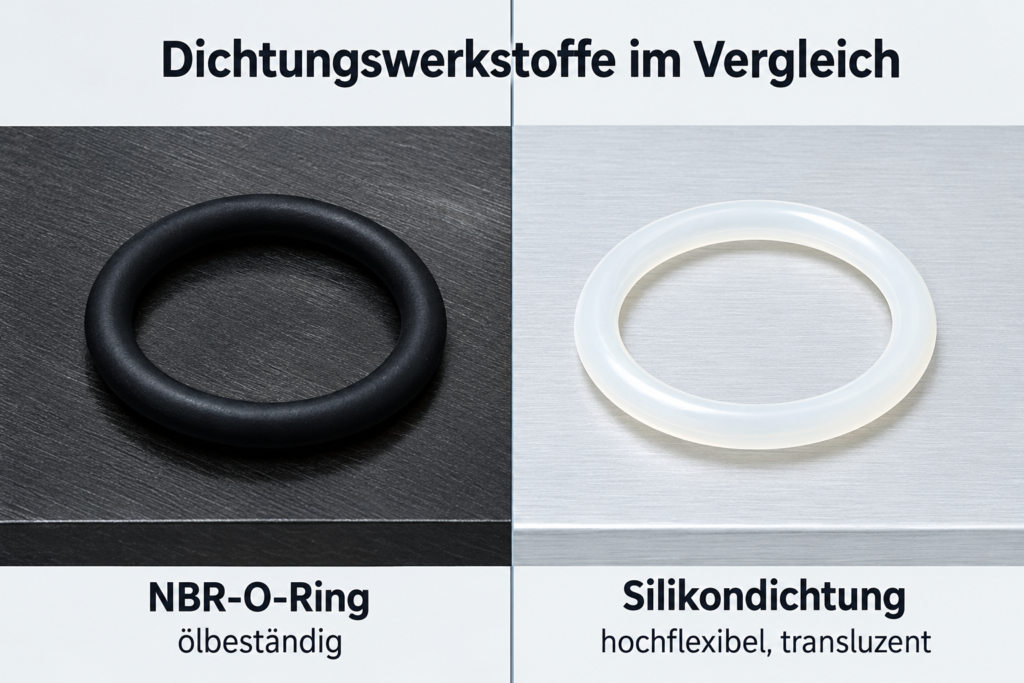
Acrylnitril-Butadien-Kautschuk, kurz NBR, wird häufig verwendet, wenn Dichtungen mit Mineralöl, Schmierfett, Diesel oder aliphatischen Kohlenwasserstoffen in Kontakt kommen. Seine Beständigkeit hängt vor allem vom Anteil an Acrylnitril ab. Ein höherer Anteil verbessert die Beständigkeit gegen Öl und Kraftstoff. Gleichzeitig wird der Werkstoff bei tiefen Temperaturen weniger flexibel.
Standard-NBR eignet sich meist für etwa -35 °C bis +100 °C und kurzzeitig bis +120 °C. Es bietet eine gute Abriebfestigkeit und hohe mechanische Belastbarkeit. Gegen Ozon, starke UV-Strahlung und Witterung ist NBR jedoch empfindlich. Wenn höhere Temperaturen verlangt werden, kann hydrierter Nitrilkautschuk, kurz HNBR, eingesetzt werden. Er besitzt gesättigte Polymerketten und hält Dauertemperaturen bis etwa +150 °C aus. Auch seine Festigkeit ist höher.
EPDM für Wasser, Dampf und Witterung
Ethylen-Propylen-Dien-Kautschuk, kurz EPDM, wird häufig im Außenbereich, in der Gebäudetechnik und in wasserführenden Anlagen eingesetzt. Seine gesättigte Hauptkette sorgt für eine sehr gute Beständigkeit gegen Alterung, Witterung, Ozon und UV-Strahlung. Auch nach langer Sonneneinstrahlung bleibt EPDM meist elastisch und zeigt nur geringe Rissbildung.
EPDM deckt ungefähr -40 °C bis +140 °C ab. Bei einer Vernetzung mit Peroxiden sind auch höhere Temperaturen möglich. Der Werkstoff eignet sich für Heißwasser, Dampf, verdünnte Säuren und Laugen, Alkohole sowie polare Lösungsmittel wie Aceton. Auch bei Bremsflüssigkeiten auf Glykolbasis wird EPDM verwendet. Mineralöl, Fett und Benzin müssen dagegen vermieden werden. Diese Medien lassen EPDM stark aufquellen und können die Dichtung schnell unbrauchbar machen.
FKM, FPM und Viton® für hohe Temperaturen und Chemikalien
Wenn Standardelastomere bei hohen Temperaturen oder aggressiven Medien versagen, kommen Fluorkautschuke zum Einsatz. FKM nach ASTM und FPM nach DIN/ISO bezeichnen denselben Werkstofftyp. Unter dem Markennamen Viton® ist er besonders bekannt. Die starken Bindungen zwischen Fluor und Kohlenstoff machen FKM beständig gegen viele Säuren, synthetische Öle, aromatische Kraftstoffe, Ozon und andere aggressive Medien. Der typische Einsatzbereich reicht etwa von -20 °C bis über +220 °C.
Fluorkautschuke werden derzeit auch wegen der europäischen PFAS-Regeln neu bewertet. Viele Fluorpolymere können unter diese große Stoffgruppe fallen. Deshalb prüfen Entwickler, ob auch andere Materialien eingesetzt werden können. Bei Wasser, Dampf oder mäßiger Ölbelastung sind EPDM und HNBR oft geeignete Alternativen. In besonders anspruchsvollen Anwendungen, etwa in Flugzeugen, Raffinerien oder stark belasteten Motorräumen, bleibt FKM wegen seiner hohen Sperrwirkung jedoch häufig nötig.
Silikon, MVQ und Flüssigsilikon für große Temperaturbereiche
Silikonelastomere werden fachlich als Methyl-Vinyl-Silikonkautschuk, kurz MVQ oder VMQ, bezeichnet. Ihr Rückgrat besteht aus Silizium und Sauerstoff. Dadurch können Silikondichtungen in einem großen Temperaturbereich eingesetzt werden – ungefähr von -55 °C bis dauerhaft über +200 °C. Auch bei großer Kälte bleibt Silikon weich und elastisch. Es ist physiologisch unbedenklich, geruchs- und geschmacksneutral und beständig gegen Oxidation, UV-Strahlung und Pilze.
Flüssigsilikonkautschuk, kurz LSR, besteht aus zwei Komponenten. Im unvernetzten Zustand ist er dünnflüssig und vulkanisiert sehr schnell. Damit lassen sich im Spritzguss auch kleine und filigrane Dichtungsformen herstellen. Silikon besitzt jedoch eine geringe Weiterreißfestigkeit. Bei Benzin, Mineralöl und konzentrierten Säuren kann es aufquellen. Für bewegte Kraftübertragungen oder den direkten Kontakt mit Kraftstoff ist es daher wenig geeignet. Seine Stärken liegen vor allem in Medizin, Pharmazie und Lebensmitteltechnik.
Welche Rolle spielen Härte, Elastizität, Dehnung und Füllstoffe?
Die mechanischen Eigenschaften einer Gummidichtung werden beim Compoundieren eingestellt. Die Härte wird meist in Shore A oder IRHD angegeben. Ein weicher Gummi mit 40 Shore A passt sich schon bei geringer Schraubenkraft an unebene Flansche an. Bei hohem Druck kann er jedoch in den Spalt gedrückt werden. Ein harter Gummi mit 80 oder 90 Shore A hält hohe Druckspitzen aus, benötigt aber größere Schließkräfte.
Aktive Füllstoffe wie Ruß und gefällte Kieselsäure verstärken das Polymer. Sie verbessern Reißdehnung und Zugfestigkeit und verringern den Verschleiß. Helle mineralische Füllstoffe wie Kreide oder Talkum werden eher zum Strecken und Versteifen verwendet. Weichmacher machen die Mischung leichter formbar und verbessern die Flexibilität bei Kälte. Sie müssen aber so gewählt werden, dass sie später nicht in das umgebende Medium wandern.
Wie wird eine Gummidichtung hergestellt?
Die Herstellung einer Gummidichtung erfordert genaue Kontrolle von Wärme, Druck, Materialfluss und chemischer Vernetzung. Je nach Produkt kommen unterschiedliche Verfahren zum Einsatz. O-Ringe, dreidimensionale Gehäusedichtungen, lange Profile und flache Stanzteile werden jeweils mit passenden Methoden hergestellt.
Das Verfahren beeinflusst die Maßgenauigkeit, die Oberfläche, die Werkzeugkosten und den Preis pro Stück. Bei größeren Mengen sinkt der Stückpreis oft deutlich, wenn ein automatisiertes Verfahren eingesetzt werden kann.
Vom Kautschuk-Compound zur fertigen Dichtung
Der Prozess beginnt in einem Innenmischer oder auf einem Walzwerk. Der Rohkautschuk wird zunächst geknetet und dadurch für die Aufnahme weiterer Stoffe vorbereitet. Danach werden Füllstoffe, Alterungsschutzmittel, Weichmacher und Vernetzungsmittel eingearbeitet. Zum Einsatz kommen meist Schwefel- oder Peroxidsysteme. Die Temperatur muss dabei genau kontrolliert werden. Eine zu frühe Vernetzung, auch Scorching genannt, darf nicht auftreten.
Die fertige Mischung wird auf Kalanderanlagen zu glatten Gummibahnen ausgewalzt. Alternativ kann sie durch einen Schneckenextruder zu Rohlingen oder Gummischnüren geformt werden. Die Rohlinge haben bereits das berechnete Volumen und Gewicht. Dadurch lässt sich das Werkzeug gut füllen und die Bildung von Hohlräumen und übermäßigem Grat wird begrenzt.
Formpressen und Vulkanisation für Formteile
Das Formpressen, auch Compression Moulding oder CM genannt, gehört zu den ältesten Verfahren für Elastomere. Ein genau abgewogener Rohling wird von Hand oder automatisch in die beheizte Form eines mehrteiligen Stahlwerkzeugs gelegt. Beim Schließen der hydraulischen Presse verteilt sich der weiche Kautschuk unter Druck und bei etwa 150 °C bis 200 °C in der Form. Er füllt die Konturen aus und vulkanisiert dort vollständig.
CM verursacht vergleichsweise geringe Werkzeugkosten und eignet sich gut für kleine und mittlere Serien sowie für dicke oder große Dichtungen. Eine Variante ist das Transferpressen, kurz TM. Dabei wird der Kautschuk in einer getrennten Vorkammer plastisch gemacht und anschließend durch Kanäle in die geschlossene Form gedrückt. Das verringert Lufteinschlüsse, verbessert die Maßgenauigkeit und eignet sich gut zum Umspritzen von Metalleinlagen.
Spritzgießen für präzise Serienproduktion
Bei sehr großen Stückzahlen und engen Toleranzen wird häufig Elastomer-Spritzgießen, auch Injection Moulding oder IM genannt, eingesetzt. Eine beheizte Schnecke zieht Streifenmaterial oder Granulat ein, erwärmt es durch Reibung auf etwa 80 °C bis 100 °C und spritzt es mit hohem Druck in das geschlossene, heiße Werkzeug. An der Düse und im Anguss entsteht zusätzliche Wärme. Dadurch kann die Vulkanisation innerhalb weniger Sekunden oder Minuten abgeschlossen werden.
Mit dem Elastomer-Spritzguss lassen sich vollautomatische Abläufe und Werkzeuge mit vielen Kavitäten umsetzen. Bei einem Schuss können Hunderte O-Ringe oder Gehäusedichtungen entstehen. Kaltkanalsysteme verringern oder vermeiden Angussabfälle. Auch 2K-Verfahren sind möglich. Beim Moulded-In-Place-Gasket, kurz MIPG, wird die Dichtung im selben Werkzeug direkt mit einem Kunststoffträger oder einem Metallgehäuse verbunden.
Extrudieren von Gummiprofilen und Profildichtungen
Endlose Dichtschnüre, Schläuche und Kantenprofile werden meist durch Extrusion hergestellt. Eine Schnecke fördert den Kautschuk durch einen Zylinder, verdichtet und erwärmt ihn. Danach wird das Material durch eine Formöffnung, die Spritzscheibe, gedrückt. Beim Austritt dehnt sich der Gummi etwas aus. Diese Veränderung muss bei der Formkonstruktion eingeplant werden.
Das noch weiche Profil läuft direkt durch eine kontinuierliche Vulkanisationsanlage. Die Vulkanisation erfolgt zum Beispiel in Heißluftkanälen, durch Mikrowellen- oder UHF-Erwärmung oder in einem flüssigen Salzbad. Die Temperaturen liegen häufig bei etwa 200 °C bis 250 °C. Nach dem Abkühlen und Kalibrieren wird das Profil auf Rollen gewickelt oder auf die gewünschte Länge geschnitten.
Stanzen, Kiss-Cut und Wasserstrahlschneiden von Flachdichtungen
Flachdichtungen werden meist aus bereits vulkanisierten Platten oder Rollen geschnitten. Bei großen Stückzahlen und einfachen Formen ist das Stanzen mit Bandstahlwerkzeugen oder hydraulischen Hubtischen schnell und preiswert. Beim Kiss-Cut-Verfahren wird das Elastomer bis zu einer Trägerfolie durchtrennt. Die Folie bleibt ganz. Die Dichtungen bleiben dadurch auf dem Band und können wie Etiketten automatisch abgezogen und montiert werden.
Für Prototypen, kleine Serien und komplizierte zweidimensionale Formen eignet sich das Wasserstrahlschneiden. Ein sehr feiner Wasserstrahl mit einem Druck von bis zu 4.000 bar schneidet auch dicke Vollgummi- und Moosgummiplatten genau. Die Schnittkanten werden dabei nicht durch Wärme verändert. Beim Laserschneiden können Elastomere dagegen verbrennen oder schmelzen. Das Wasserstrahlverfahren spart außerdem die Herstellung eines speziellen Stanzwerkzeugs.
Wie entsteht die passende Lösung für Ihre Dichtungsanforderung?
Eine langlebige Dichtung entsteht durch eine enge Zusammenarbeit zwischen Konstruktion und Dichtungshersteller. Wird die Dichtung erst am Ende der Bauteilkonstruktion eingeplant, können später teure Änderungen am Werkzeug oder Probleme mit der Dichtheit auftreten.
Ein klarer Ablauf beginnt mit den Betriebsdaten, führt über die Prototypenprüfung und endet mit einer kontrollierten Serienproduktion. Dadurch lassen sich Fehler früh erkennen und unnötige Änderungen vermeiden.
Anwendungsdaten, Medium, Temperatur und Druck erfassen
Am Anfang werden alle physikalischen und chemischen Bedingungen in einem technischen Lastenheft gesammelt. Angaben wie „Öl“ oder „Außenbereich“ reichen nicht aus. Nötig sind die genauen Produktnamen der Medien, mögliche Zusatzstoffe, Reinigungsmittel und die Konzentrationen bei CIP- oder SIP-Prozessen.
Auch Druckspitzen, die Geschwindigkeit des Druckanstiegs und mögliche Vakuumzustände müssen erfasst werden. Beim Temperaturverlauf zählen neben der dauerhaften Betriebstemperatur auch die niedrigste Starttemperatur und kurze Temperaturspitzen. Bei bewegten Dichtungen sind außerdem Hubgeschwindigkeit, Drehzahl, Reibung und die erwartete Lebensdauer in Betriebsstunden anzugeben.
Material und Herstellungsverfahren gemeinsam auswählen
Auf Grundlage dieser Daten werden das Grundelastomer und das Fertigungsverfahren ausgewählt. Dabei geht es um ein sinnvolles Verhältnis zwischen Leistung und Kosten. Ein sehr teurer Werkstoff wie FFKM ist nicht nötig, wenn ein peroxidisch vernetztes EPDM die Aufgabe sicher erfüllt.
Auch die Fertigung richtet sich nach Risiko und Stückzahl. Für kleine Serien und Gehäusetests eignen sich Wasserstrahlschneiden oder Formpressen mit einfachen Rohlingen. Für große Stückzahlen im Automobilbereich werden automatisierte Mehrkavitätenwerkzeuge mit Kameras zur Prüfung während der Produktion verwendet.
Zeichnung, Muster oder 3D-Daten für die Auslegung nutzen
Die Form der Dichtung und der Nut wird anhand von CAD-Daten ausgelegt. Mit der Finite-Elemente-Methode, kurz FEM, lässt sich das Verhalten des nichtlinearen, viskoelastischen Gummis im Einbauraum berechnen. So wird früh sichtbar, ob die Dichtung gleichmäßig zusammengedrückt wird oder an Kanten zu hohe Scherkräfte entstehen.
Die 3D-Konstruktion legt auch das Volumen der Nut fest. Elastomere sind nahezu inkompressibel. Unter Druck ändern sie ihre Form, nicht aber ihr Volumen. Deshalb darf der Dichtungsraum auch bei Wärmeausdehnung und leichter Quellung nicht vollständig ausgefüllt sein. Andernfalls können sehr hohe Spannungen im Gehäuse entstehen.
Prototyp prüfen und Serienfertigung absichern
Vor der Freigabe der Serie werden Funktionsmuster unter möglichst realen Bedingungen geprüft. Für Prototypen kommen schnelle Verfahren zum Einsatz, etwa Silikonformen, Vakuumguss oder das Drehen aus elastomeren Halbzeugen. Die Muster werden Temperaturwechseln, Druckzyklen und dem Kontakt mit den vorgesehenen Medien ausgesetzt.
Erst nach einer erfolgreichen Prozessprüfung, der Anpassung des Werkzeugs und der Erstellung von Erstmusterprüfberichten nach VDA oder PPAP beginnt die Serie. Parameter wie Schneckendrehzahl, Werkzeugtemperatur und Nachdruck werden festgelegt. So bleibt die Dichtleistung der Teile über die gesamte Produktionszeit möglichst gleich.
Wie sichern Prüfungen die Qualität von Gummidichtungen?
Gummidichtungen können für die Sicherheit einer Anlage wichtig sein. Ihr Versagen kann große Folgeschäden verursachen. Viele Fehler wie innere Hohlräume, eine falsche Vernetzung oder eine fehlerhafte Mischung sind von außen nicht zu erkennen. Eine Prüfung über alle Produktionsschritte ist deshalb nötig.
Bei Elastomeren werden zerstörungsfreie und zerstörende Prüfungen kombiniert. So lässt sich sowohl die angelieferte Mischung als auch das fertige Dichtteil beurteilen.
Härteprüfung, Zugversuch und Dehnung bewerten
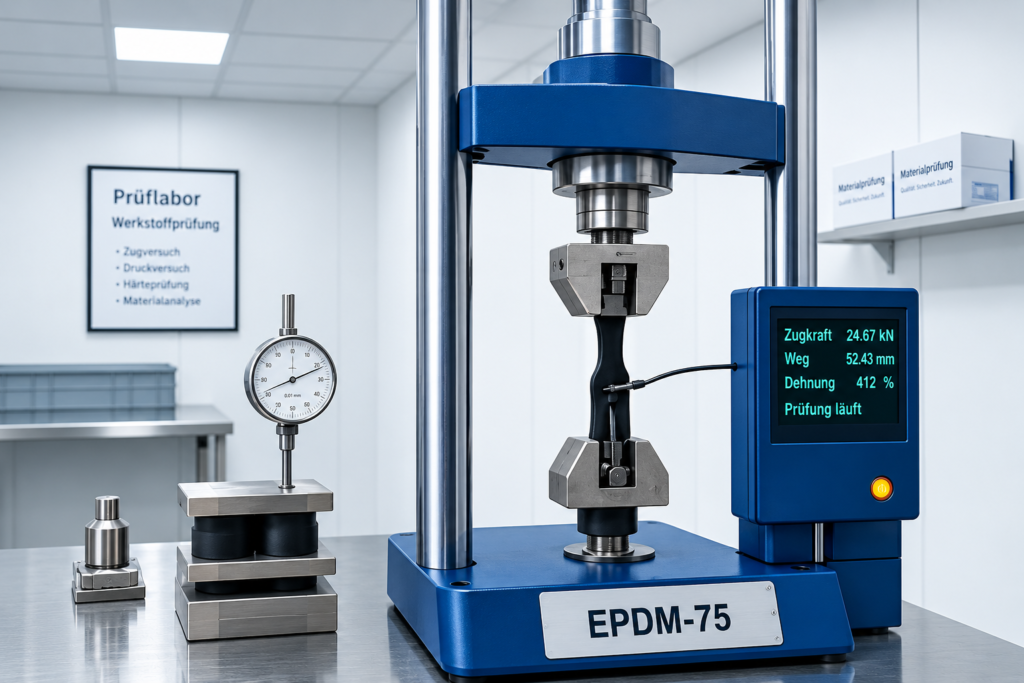
Die Härteprüfung ist eine schnelle und häufig zerstörungsfreie Prüfung. Bei der Shore-A-Messung nach DIN ISO 48-4 oder der genaueren IRHD-Prüfung nach DIN ISO 48-2 wird gemessen, wie tief ein genormter Prüfkörper in das Material eindringt. Abweichungen von der vorgesehenen Härte können auf Fehler bei Weichmachern oder Füllstoffen hinweisen.
Beim Zugversuch nach DIN 53504 werden genormte Probestäbe bis zum Reißen gedehnt. Dabei werden Zugfestigkeit und Bruchdehnung bestimmt. Auch die Spannung bei 100 Prozent Dehnung, der sogenannte Modul, gibt Hinweise auf die Vernetzungsdichte. Ist der Werkstoff nicht ausreichend vernetzt, kann der Probestab früh reißen.
Druckverformungsrest und Druckbeständigkeit prüfen
Der Druckverformungsrest nach ISO 815 ist ein wichtiger Kennwert für Dichtungen. Ein zylindrischer Prüfkörper wird meist um 25 Prozent zusammengedrückt und über eine festgelegte Zeit, zum Beispiel 24 oder 72 Stunden, bei einer bestimmten Temperatur gelagert. Danach wird er entlastet, abgekühlt und vermessen. Die verbleibende Verformung wird als DVR angegeben.
Ein DVR von 0 Prozent bedeutet, dass der Prüfkörper vollständig in seine alte Form zurückkehrt. Bei 100 Prozent bleibt er flach. Für dauerhafte Abdichtungen werden bei der höchsten Betriebstemperatur oft Werte unter 20 bis 30 Prozent verlangt. Zusätzlich können Druckstauchversuche zeigen, ob das Bauteil seine Form unter hohen Einspannkräften behält.
Dichtigkeitsprüfungen und Funktionsprüfungen dokumentieren
Nach den Materialprüfungen folgt die Prüfung im Bauteil. Mit Differenzdruck-, Druckabfall- oder Ultraschallmessungen wird festgestellt, wie viel das fertige Gehäuse tatsächlich leckt. Bei sehr kleinen Leckagen und Vakuumanwendungen werden Helium-Lecksuchgeräte eingesetzt. Sie können Ausströmungen bis etwa 10⁻⁹ mbar·l/s erkennen.
In modernen Fertigungslinien werden Kameras und automatische Bildverarbeitung eingesetzt. Sie prüfen die Teile direkt nach dem Auswerfen auf Grat, Hohlräume, Einfallstellen und Verschmutzungen. Fehlerhafte Teile werden automatisch aussortiert. Die Prüfdaten können an die Spritzgussmaschine zurückgegeben werden, damit Veränderungen im Prozess früh korrigiert werden.
Welche Normen und gesetzlichen Anforderungen gelten?
Hersteller von Dichtungen müssen viele nationale und internationale Normen sowie Umwelt- und Gesundheitsvorgaben beachten. Eine Dichtung muss heute mechanisch funktionieren und zugleich über ihre gesamte Nutzungsdauer gesundheitlich unbedenklich und gesetzeskonform sein.
Wer gesetzliche Vorgaben nicht erfüllt, kann seine Produkte nicht mehr verkaufen. Bei Produkthaftungsfällen können zusätzlich hohe finanzielle Schäden entstehen.
Werkstofffreigaben und technische Spezifikationen festlegen
Damit Dichtungen weltweit vergleichbar sind und gleichbleibende Qualität besitzen, werden sie nach festen Werkstoffvorgaben klassifiziert. In der Automobilindustrie werden dafür häufig ASTM D2000 oder ISO 1629 verwendet. Über Buchstaben- und Zahlencodes wird festgelegt, welche Härte, Zugfestigkeit, Wärmealterung und Quellung eine Mischung erfüllen muss.
Für Flanschverbindungen gelten bei Standardmaßen zum Beispiel DIN EN 1514 oder ASME B16.21. Die DIN EN 13555 beschreibt Dichtungskennwerte, die für die rechnerische Auslegung von Flanschen nach DIN EN 1591-1 gebraucht werden. So lässt sich das notwendige Schraubenanzugsmoment passend zur Dichtung bestimmen.
PAK, LABS und weitere Schadstoffanforderungen beachten
Umwelt- und Arbeitsschutzvorgaben beeinflussen die Zusammensetzung von Gummimischungen. Ein wichtiger Stoffbereich sind polyzyklische aromatische Kohlenwasserstoffe, kurz PAK. Sie können als krebserregende Verunreinigungen in Erdölprodukten und Rußen vorkommen. Für Dichtungen im Verbraucherbereich gelten nach der EU-REACH-Verordnung sehr niedrige Grenzwerte. PAK-freie Mischungen müssen häufig weniger als 0,2 mg/kg enthalten.
Bei Lackierprozessen in Industrie und Fahrzeugbau müssen Dichtungen frei von lackbenetzungsstörenden Stoffen, kurz LABS, sein. Silikonöle, PTFE-Trennmittel und bestimmte Weichmacher können beim Verdampfen Krater oder Haftungsfehler im Lack verursachen. Solche Dichtungen werden unter sauberen Bedingungen gefertigt, besonders gewaschen und ohne Silikon verpackt.
Anforderungen für Lebensmittelkontakt und Trinkwasser prüfen
Bei Kontakt mit Lebensmitteln, Trinkwasser oder Arzneimitteln gelten besonders strenge Vorgaben. In Europa bildet die Verordnung (EG) Nr. 1935/2004 die Grundlage. Hinzu kommen die Regeln der guten Herstellungspraxis nach Verordnung (EG) Nr. 2023/2006. In Deutschland enthält die BfR-Empfehlung XXI für Produkte aus Natur- und Synthesekautschuk genaue Positivlisten und Grenzwerte für die Migration.
Für den US-Markt und viele internationale Anwendungen ist eine FDA-Konformität nach CFR 21 § 177.2600 für Gummiartikel mit wiederholtem Lebensmittelkontakt nötig. Bei Trinkwasser gelten zum Beispiel KTW-BWGL in Deutschland, NSF 61 in den USA oder WRAS in Großbritannien. Die Nachweise müssen zeigen, dass keine giftigen Stoffe abgegeben werden und das Material kein mikrobielles Wachstum im Wasser fördert.
Attachment:
Shape1
Die industrielle Dichtungstechnik endet nicht mit der Einlagerung oder Montage. Gummidichtungen sind im Betrieb Druckspitzen, chemischen Einflüssen und Temperaturwechseln ausgesetzt. Regelmäßige Prüfungen helfen, Ausfälle früh zu erkennen. Bei geplanten Anlagenstillständen sollten Dichtflächen optisch und von Hand kontrolliert werden. Druckmessfolien können zeigen, ob die Flächenpressung am Gehäuse noch passt. Auch kleine Druckverluste sollten aufgezeichnet werden. So lassen sich ungeplante Stillstände vermeiden. Bereits bei der CAD-Konstruktion sollten Ausbau und Austausch eingeplant werden. Gut zugängliche Nuten und passende Montagefasen schützen die Dichtung beim Einbau vor Scherkräften und tragen dazu bei, dass die Maschine über ihre gesamte Lebensdauer dicht bleibt.